一文讲透旋流曝气器
发布时间:2026-09-01 15:20:47 浏览:30次
旋流曝气器在工业废水里用得越来越普遍,但不少用户遇到过这几类头疼的情况:是旋流曝气器这种产品不行吗?不是。是很多产品在设计时,没想明白几个关键问题。这篇文章用*通俗的方式,把旋流曝气器的原理、失效原因和选购标准一次讲透。读完您至少能清楚三件事:它为什么能曝气、它为什么会坏、怎么选怎么用才能不坏。一、原理:一个浪花讲清楚
旋流曝气器的原理,和海边浪花一模一样:水体高速撞击固体壁面,产生剧烈湍流(紊流),湍流将气流剪切成无数气泡。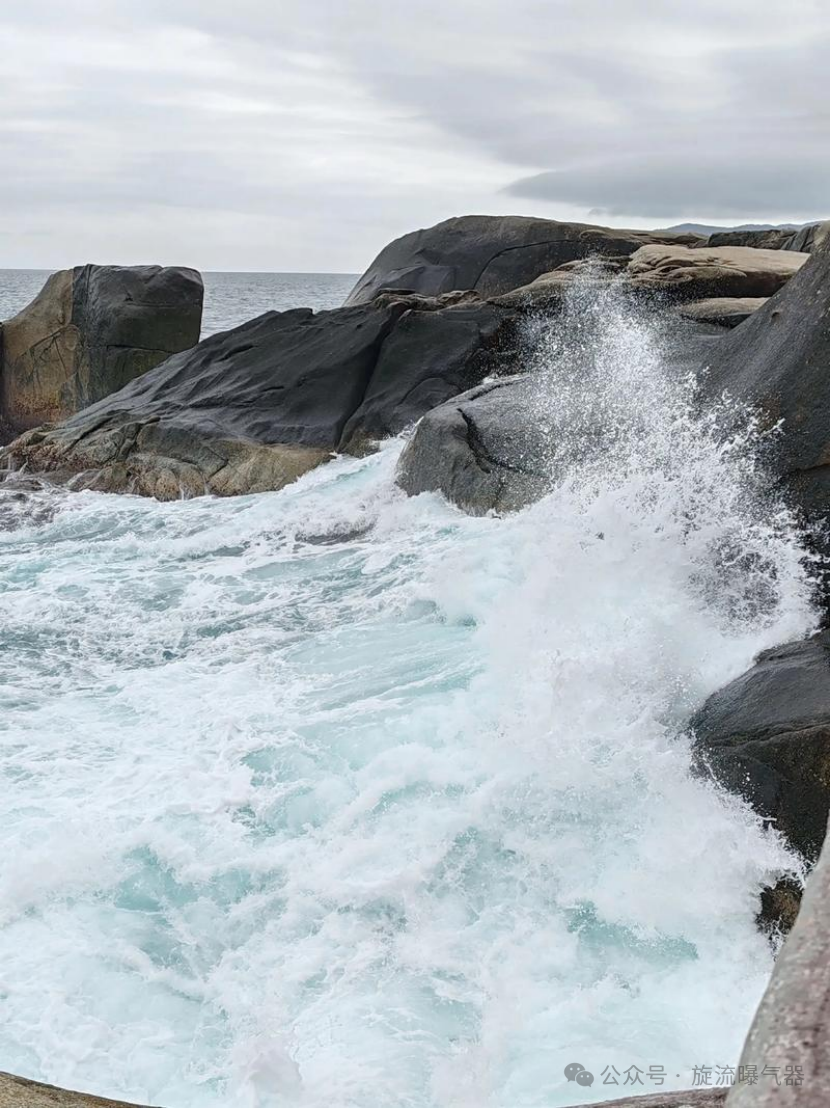
【图1:海浪撞击岩石炸出的白色浪花——自然界*直观的“曝气”现象】根据流体力学中的Kolmogorov–Hinze湍流破碎理论,气泡破碎程度主要取决于撞击速度(dmax∝V −1.2)。就像矿泉水瓶里的水,晃得越猛,气泡就越小。当撞击速度达到12m/s时,湍流就足以在撞击点把空气撕裂成1mm左右的气泡,6米清水中的氧转移率可以达到20%左右。风速再高,氧利用率提升有限,但磨损会急剧增加。- 初次撞击速度 = 风量 ÷ 出气孔截面积。这是决定气泡细化的核心一击。
- 后续撞击速度 ≈(风量+水量)÷ 筒体截面积。计算可知,后续撞击速度骤降80%以上。
在初次撞击时,约80-90%的能量已被耗散。后续的流速和湍动能都远低于初次撞击,气泡缺乏被再次“撕裂”的能量基础。所以:气泡破碎,80-90%由首次撞击筒壁或导流板完成。后续的切割头,实际贡献有限,大约在10-20%之间。- 蘑菇头式:圆润光滑的球面扎不破气泡,反而容易加剧气泡聚并,适得其反。
- 针刺式:锋利的刺尖将流体动能集中于微米级接触点,局部压力骤升,可像扎气球一样刺破大气泡。
此外,气泡切割头还承担着搅拌混合的功能,但结构不能太密,否则不搅反堵,得不偿失。二、应用与布置
【旋流曝气器的核心优势】
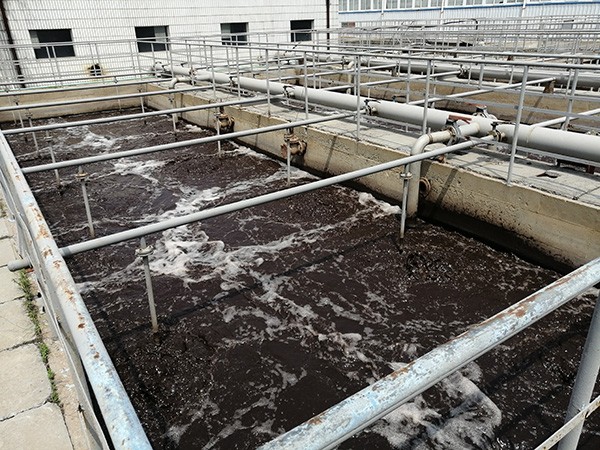
凭借不停产安装、超长寿命、不易堵塞、能耗适中、兼具搅拌功能等优势,旋流曝气器在工业废水领域已广泛应用。加装网罩后还可用于MBBR工艺。【与微孔曝气器的对比】
和微孔曝气器相比,旋流曝气器需风量高约15%,但阻力低约15%,两项抵消后,能耗基本持平。但旋流在寿命和防堵上的优势,是微孔无法比拟的。【为什么旋流比射流节能?】
旋流曝气*初也叫射流曝气,两者原理相同——都是让气水在筒体内剧烈撞击混合后再喷出。区别在于:射流曝气器的筒体是水平向的,需要水泵推动混合液向前喷出;旋流曝气器的筒体是垂直向的,利用气体本身的升力即可,无需水泵,所以更节能。【布置数量三要素】
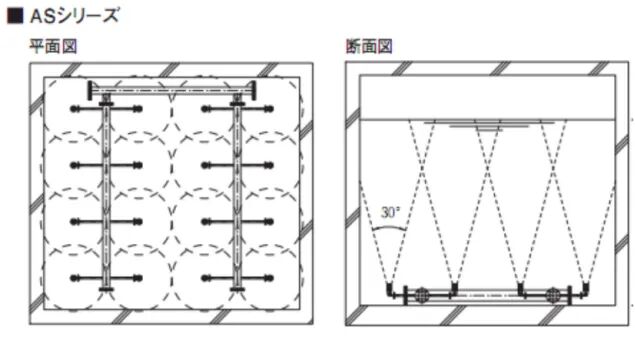
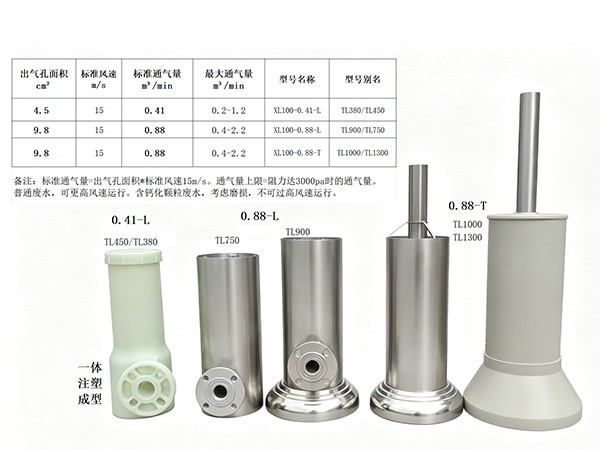
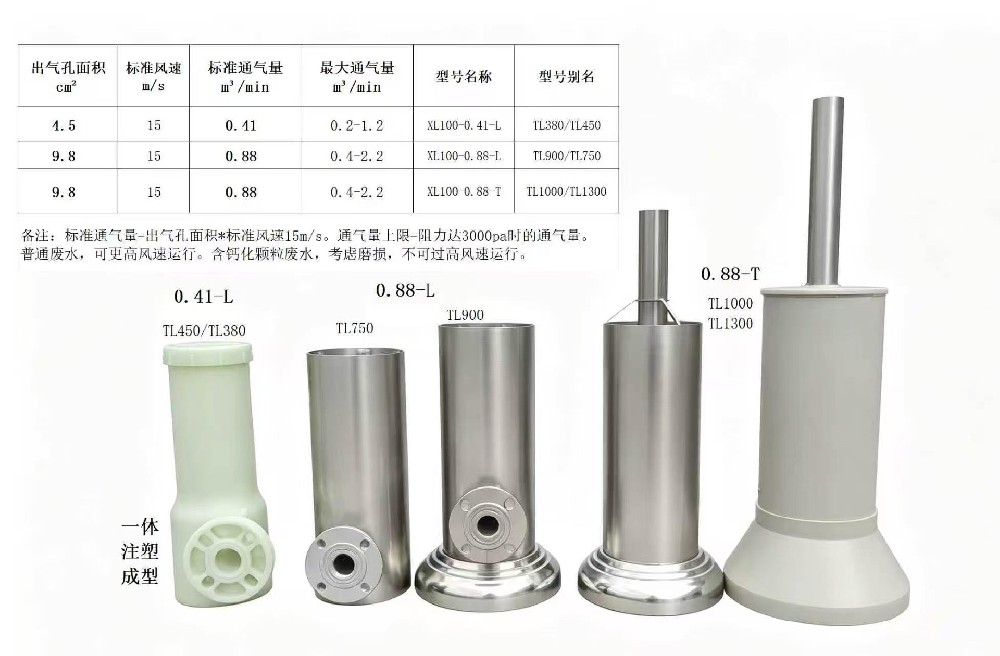
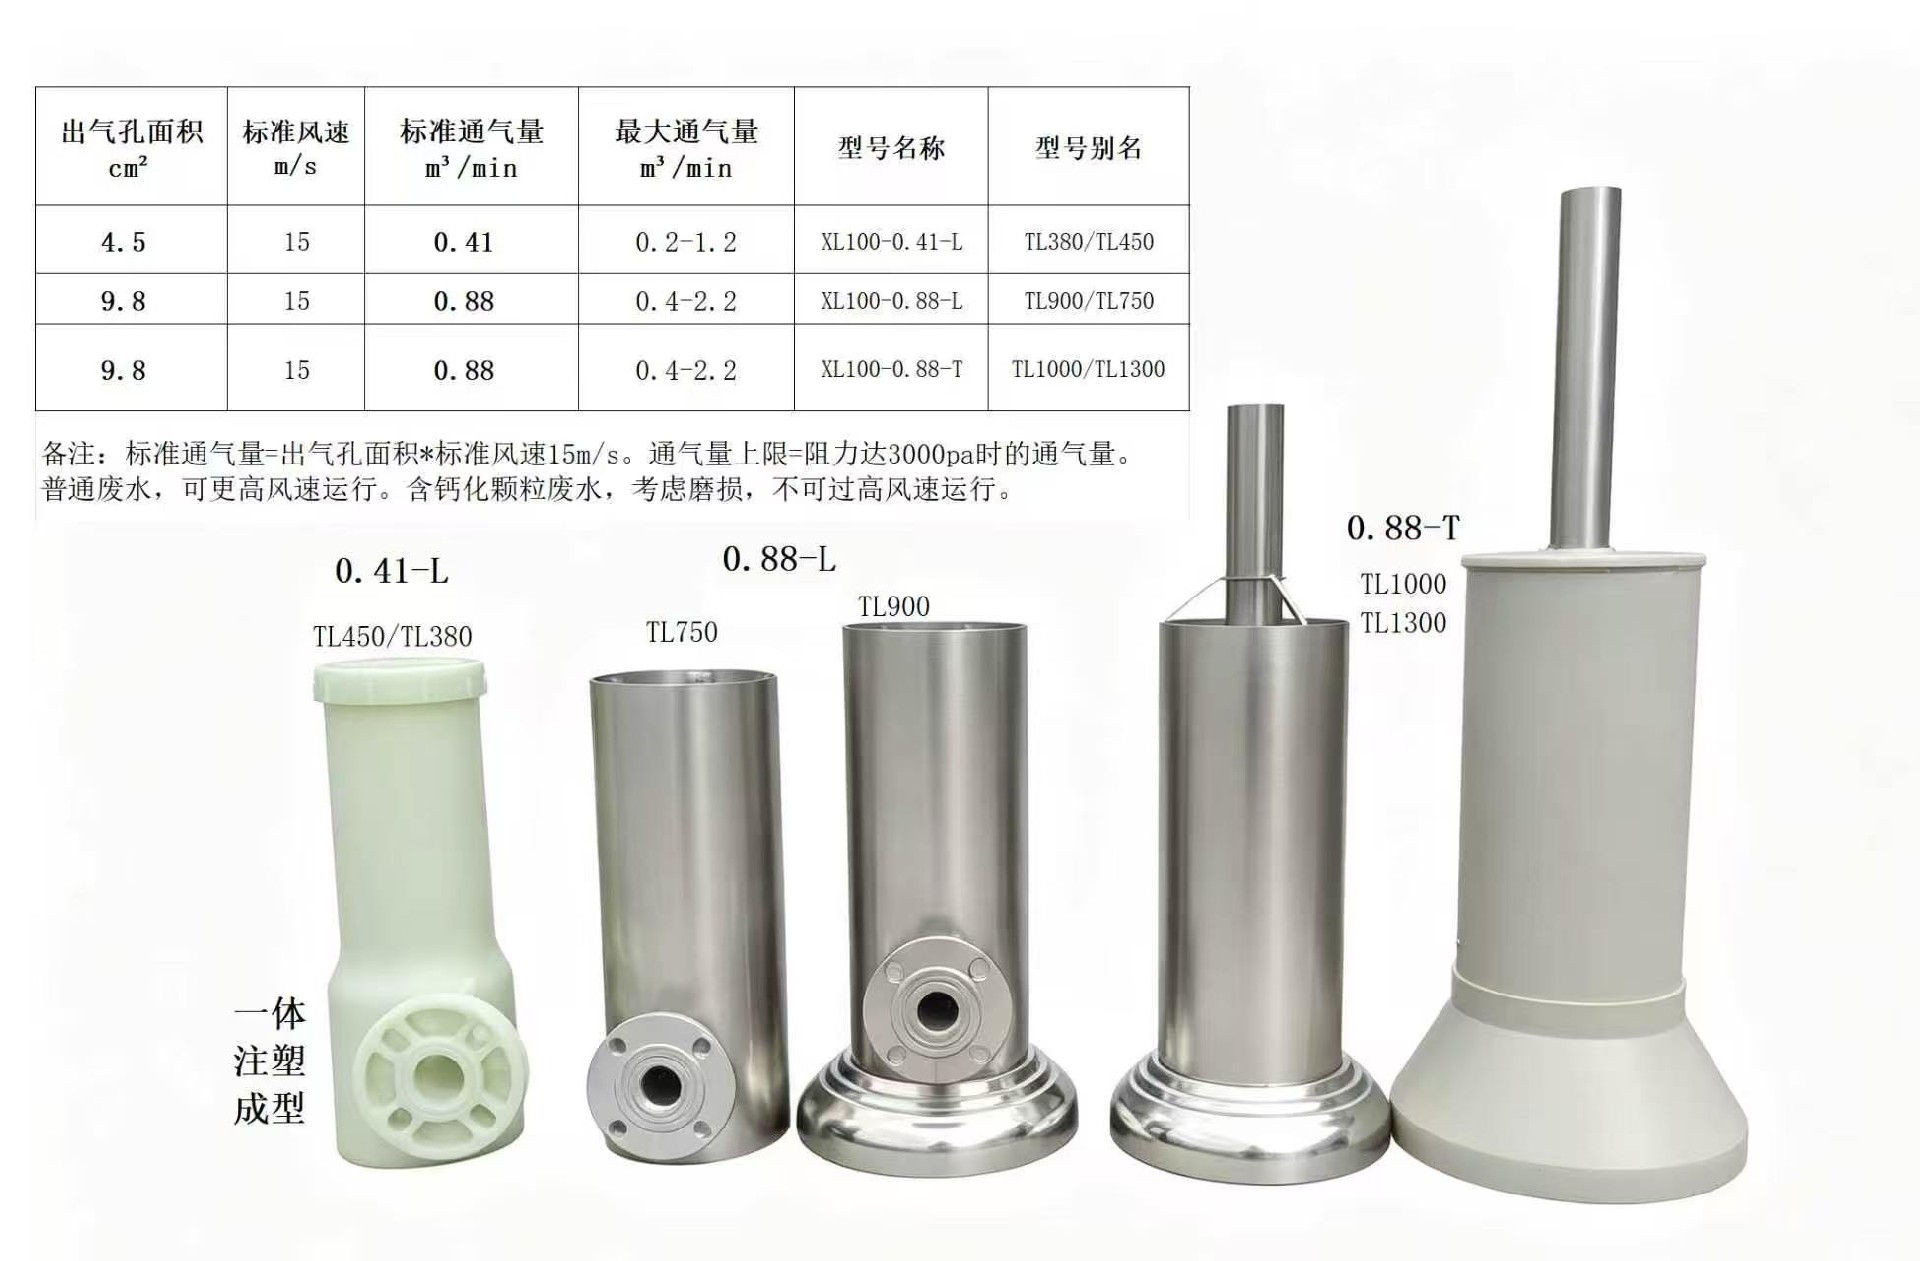
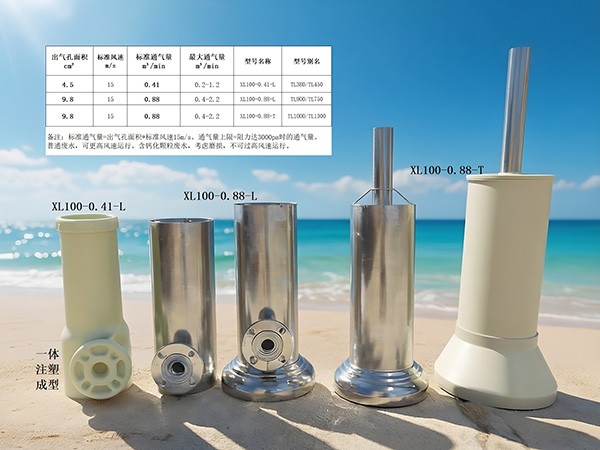
【图3:辐射面积与水深关系示意图】辐射面积S = [ (H - L - h')×tan15°+ r ]² × π(H:有效水深;L:曝气器长度;h':距池底距离;r:筒体半径)水深是决定因素。水深5米时辐射面积约4.5㎡,水深6米时约7㎡。所有旋流曝气器都只能卷吸周围约50cm的污泥,因此点位间距通常2米左右,单台服务面积控制在4-6㎡为宜,太大容易造成污泥沉积。- 标准通气量= 出气孔面积 × 15m/s。风速过高,氧利用率提升有限,阻力和磨损却会指数级增加。普通废水可按更高风速运行;含钙化颗粒的废水,需考虑磨损,不宜过高风速。
- *大通气量= 阻力达3000Pa时的通气量。阻力大小与曝气器内部气体管路的长度、弯度、出气孔面积有关。
- *小通气量= 出气孔面积 × 8m/s。风速低于8m/s,氧利用率基本下降到合格线17%。
三、常见问题与原因分析
为什么?很多产品受力部件用螺丝、胶水或榫槽组装,而且薄弱,在安装中轻微磕碰时,在长期浸水环境中并承受高频振动时,连接处易松动、断裂,*终整体散架。受力部件应一体注塑或焊接成型,才能扛得住冲击。为什么?出气孔正对区域长期承受高速高温气流冲击,若该区域材质不耐温不耐磨,几个月到一年就会被吹穿/磨穿。出气孔正对区域应选用玻纤增强塑料或不锈钢材质。为什么?内部通道过窄、存在死角或挂点,纤维和结垢物逐渐累积,*终完全堵死。筒体中心须通透,进气管路粗短,泥浆倒灌时才能顺利喷出。问题表现:带拉杆抱箍的产品常出现管径与箍圈不匹配、间距与拉杆长度不匹配、抱箍螺栓孔易锈蚀断裂等问题。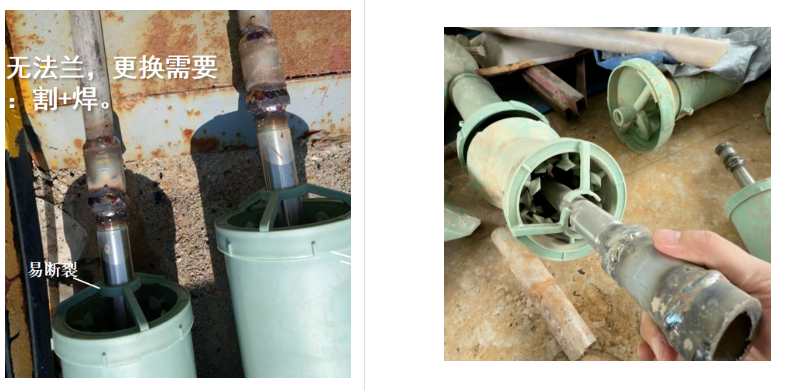
【图12:无法兰产品】无法兰产品,无法提前预制,需要在现场焊接。更换时还需动火切割。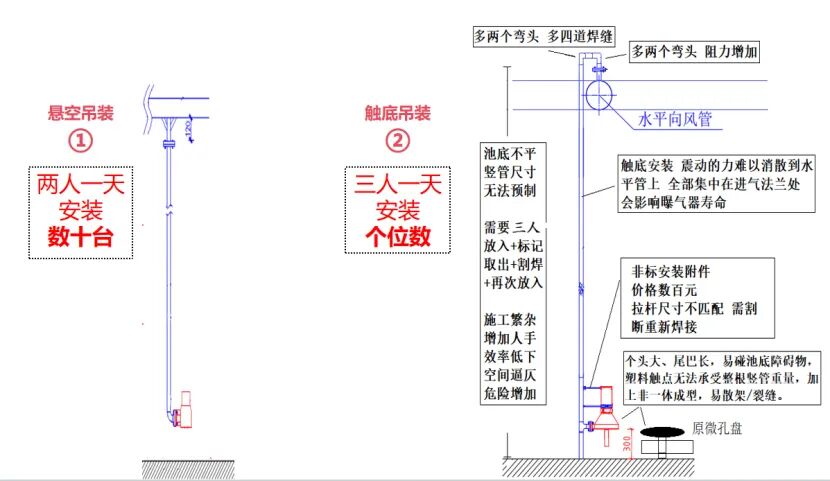
【图13:触底安装方式效率极低】建议:选择自带法兰、可悬空吊装,无需拉杆抱箍的产品。无需现场焊接,大幅缩短安装时间。以水深6米为例:水体阻力约60kPa +曝气器阻力(0-3kPa)+管道阻力(0-2kPa)≈65kPa。如果总阻力明显高于此值,通常是曝气器通气量过大或竖管过细造成。阻力过高不仅增加能耗,还会导致风机风温升高,进而加速曝气器老化、影响生化系统稳定性。四、采购时,建议关注这五个要点
1.性能要求
在约定水量、水质、风量下,好氧池出水端溶氧≥2mg/L。2.核心参数
出气孔气流速度控制在12-15m/s。供应商须提供计算说明。3.结构强度
受力部件须为一体注塑成型或焊接成型,非只依靠螺丝、胶水、榫槽组装,且须加厚加固。在安装过程中和长期浸水高频振动下不易散架、断裂。4.防堵通透
5.材质与安装
【材质补充说明】
普通工况对材质无特别规定。风机风温较高或水中含钙化颗粒的项目,出气孔正对区域应选用玻纤增强塑料或不锈钢,防止吹穿、磨穿。五、安装注意事项
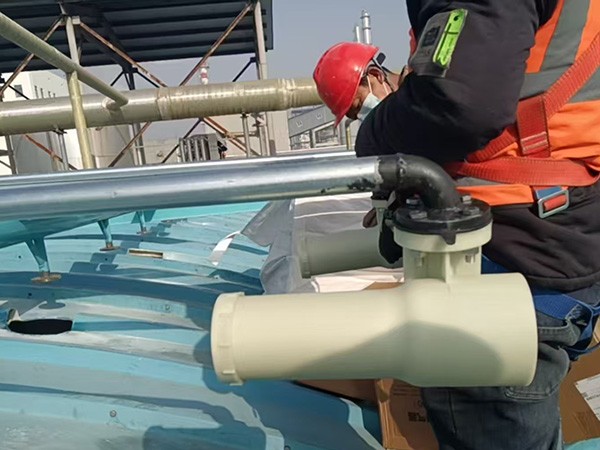
- 安全**。旋流曝气器安装本身不复杂,但作业涉及溺水、触电、高空、有限空间、积泥硫化氢逸出等风险,建议由具备相应资质的公司施工。违法发包可能面临高额罚款甚至刑事责任。
- 竖管勿触底。池顶吊装时竖管不要触底,否则安装效率会大幅下降。
- 竖管规格。根据池深和风量确定,主要考虑扰度和阻力,与曝气器本身无关。竖管规格至少 ≥ DN25,材质建议为不锈钢或内外涂塑钢管,与水平管交接处可用角钢加固。
- 配件细节。建议使用带螺栓孔的大橡胶垫片,避免偏移增加气流阻力;螺栓务必加弹簧垫片防松。
【结尾】
旋流曝气器的原理并不复杂,复杂的是在长期恶劣工况下依然保持可靠。把原理、问题和标准写出来,是给自己立产品标准,也是希望帮自己、客户、同业一起少走弯路,共同推动产品优化、行业进步。

 在线咨询